Spécialisée depuis 75 ans dans les traitements thermiques des métaux, Härterei Gerster AG propose une large gamme de procédés permettant d'améliorer les propriétés mécaniques des métaux ferreux et non ferreux.
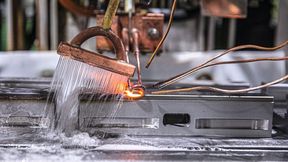
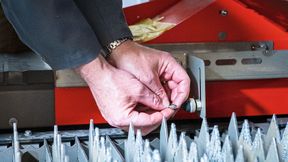
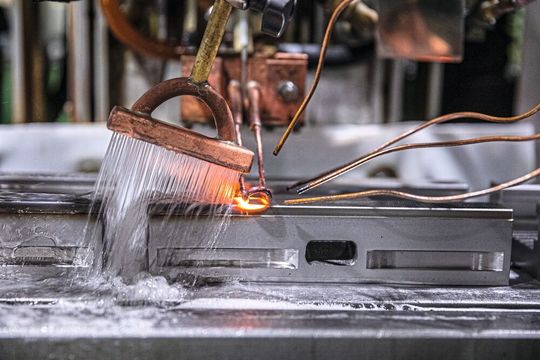
Trempe superficielle par induction avec refroidissement à l’eau.
(Source : Härterei Gerster AG)
Établie à Egerkingen, dans le canton de Soleure, l'entreprise intervient dans de nombreux domaines industriels. Certifiée ISO 9001, EN 9100 pour l'aéronautique, IATF 16949 pour l'automobile et ISO 13485 pour les dispositifs médicaux, elle développe également ses propres procédés, à l'image de HARD-INOX®, destiné au traitement des aciers inoxydables. Le secteur médical occupe une place croissante dans ses activités, avec des exigences élevées en matière de qualité, de traçabilité et de reproductibilité des traitements. L'entreprise entend également poursuivre son développement en Suisse romande, en faisant mieux connaître ses compétences et les solutions qu'elle peut apporter aux industriels de la région.
L'ouverture du hub Gerster à La Sarraz, en janvier 2022, et la mise en place du service Trempe Express ont renforcé sa présence sur le marché romand. Quatre ans plus tard, le développement du service de collecte et de livraison lui a permis d'élargir sa clientèle régionale.
Une proximité renforcée avec les industriels romands
Initialement concentré sur l'axe Lausanne-Yverdon, le service Trempe Express a progressivement étendu sa zone de couverture jusqu'à Bevaix et Boudry, dans le canton de Neuchâtel. Il dessert notamment des entreprises du secteur ferroviaire à Lausanne et de l'extrusion à Yverdon. Pour les clients plus éloignés, notamment ceux de la région genevoise, le hub de La Sarraz reste à leur disposition pour déposer et récupérer leurs pièces. Il faut compter environ une semaine entre le dépôt et le retrait, avec la possibilité d'apporter de nouvelles pièces à traiter lors du même déplacement. Le site de La Sarraz assure uniquement la logistique, tous les traitements thermiques étant réalisés dans les installations de Gerster à Egerkingen. Ce service permet ainsi aux entreprises romandes d'accéder à l'ensemble des traitements proposés par Gerster, sans devoir organiser elles-mêmes le transport de leurs pièces.
Mais la proximité avec les clients ne se limite pas au transport des pièces. Pour Gerster, la possibilité de communiquer en français avec les entreprises romandes est également un élément important. « En tant qu'entreprise suisse alémanique, nous tenions à ce que nos clients puissent communiquer dans leur langue maternelle. Je réalise une centaine de visites par année et j'ai remarqué que certaines entreprises nous connaissaient déjà, mais n'osaient pas toujours prendre contact avec nous par crainte de ne pas trouver un interlocuteur francophone », explique Jérôme Grund, ingénieur de vente pour la Suisse romande chez Gerster. Aujourd'hui, les clients romands peuvent également contacter directement le siège d'Egerkingen et obtenir des renseignements en français.
Cette barrière linguistique ne facilitait pas les échanges et empêchait parfois les entreprises romandes de connaître l'ensemble des prestations proposées par Gerster. « Le fait de pouvoir discuter directement en français facilite considérablement les choses. Cela nous a ouvert des portes et permis de rencontrer de nouveaux clients », poursuit Jérôme Grund. Certaines de ces entreprises ont ainsi trouvé des solutions à des problèmes techniques complexes grâce à des procédés de traitement thermique qui ne sont pas proposés par d'autres prestataires en Suisse.
Des équipements adaptés à une grande diversité de pièces
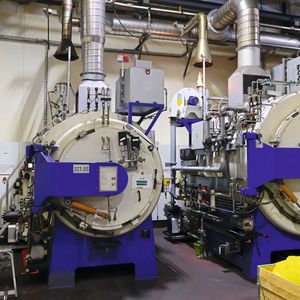
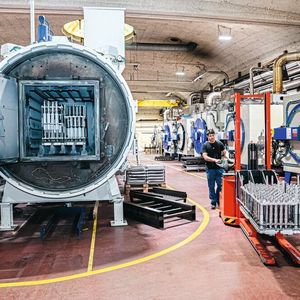
Gerster propose une large gamme de traitements thermiques, allant des traitements superficiels par induction, à la flamme ou au laser aux traitements réalisés au four, tels que la trempe, la cémentation, la nitruration, la boruration, le recuit ou le vieillissement. À ces prestations s'ajoutent différents procédés de brasage, notamment par induction, à la flamme ou sous vide.
Situation au30.10.2020
Il va de soi que nous traitons vos données personnelles de manière responsable. Si nous recueillons des données personnelles auprès de vous, nous les traitons conformément à la réglementation applicable en matière de protection des données. Vous trouverez des informations détaillées dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte par la présente que Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, y compris toutes les sociétés qui lui sont affiliées (ci-après dénommé : Vogel Communications Group) utilise mon adresse électronique pour m’envoyer des lettres d’information rédactionnelles. Les listes des sociétés associées respectives peuvent être consultées ici.
Le contenu de la lettre d’information s’étend aux produits et services de toutes les entreprises susmentionnées, y compris, par exemple, les revues professionnelles et les livres spécialisés, les événements et les foires commerciales ainsi que les produits et services liés aux événements, les offres et services des médias imprimés et numériques tels que d’autres lettres d’information (rédactionnelles), les concours, les campagnes de promotion, les études de marché dans les domaines en ligne et hors ligne, les portails Web spécialisés et les offres d’apprentissage en ligne. Si mon numéro de téléphone personnel est également recueilli, il peut être utilisé pour la soumission d’offres des produits et services des entreprises susmentionnées et pour des études de marché.
Si je consulte des contenus protégés sur Internet sur les portails du groupe Vogel Communications et de ses sociétés affiliées, je dois m’inscrire avec d’autres données pour pouvoir accéder à ces contenus. En contrepartie de ce libre accès au contenu éditorial, mes données peuvent être utilisées dans le sens de ce consentement aux fins indiquées ici.
Droit de révocation
Je suis conscient que je peux révoquer ce consentement à tout moment pour l’avenir. Ma révocation n’affecte pas la licéité du traitement qui a eu lieu sur la base de mon consentement jusqu’à la révocation. Afin de déclarer ma révocation, je peux utiliser le formulaire de contact disponible sous https://contact.vogel.de. Si je ne souhaite plus recevoir les lettres d’information individuelles auxquelles je me suis abonné, je peux également cliquer sur le lien de désabonnement à la fin du bulletin. De plus amples informations sur mon droit de révocation et son exercice ainsi que sur les conséquences de ma révocation sont disponibles dans la politique de confidentialité, section Lettres d’information éditoriales.
L'entreprise dispose également d'un îlot dédié au redressage des pièces après traitement thermique, avec du personnel spécialement formé à cette opération délicate. À l'aide de maillets pour les petites pièces ou de presses pour les plus grandes, les déformations peuvent être corrigées à quelques dixièmes, voire quelques centièmes de millimètre. Cette étape permet de garantir une surépaisseur de matière homogène lors de l'usinage ultérieur.
Trempe au laser, un savoir-faire développé depuis 20 ans
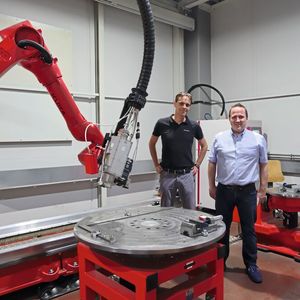
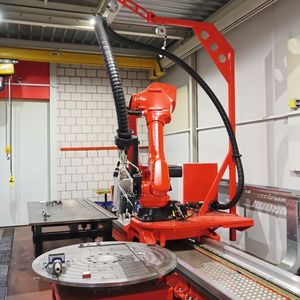
Parmi ses spécialités figure la trempe au laser, un procédé unique en Suisse permettant de durcir localement des zones précises d'une pièce sans la chauffer dans son ensemble. Gerster utilise un laser à diode de 4 kW, équipé d'un objectif à zoom permettant de réaliser des bandes de trempe de 5 à 30 mm de largeur. Le système peut suivre des trajectoires tridimensionnelles avec une fidélité de reproduction de 0,1 mm et atteindre une profondeur de trempe de 1,5 mm. L'installation comprend une cabine de 9500 × 5000 × 4000 mm, équipée d'un robot industriel mobile sur rails et de tables rotatives pour traiter des pièces de géométries diverses, pesant jusqu'à 10 tonnes.
La trempe localisée et le refroidissement à l'air limitent les tensions thermiques, la transformation métallurgique restant confinée aux zones traitées sans modifier le reste de la pièce. Cette précision permet de réduire les opérations de finition, notamment le polissage, voire de les supprimer dans certains cas. Le procédé présente également un intérêt énergétique. Selon Gerster, le traitement localisé consomme moins de 1 % de l'énergie nécessaire à la trempe complète d'une même pièce. L'électricité alimentant le laser provient à 100 % de la production solaire de l'entreprise. Le traitement ne nécessite par ailleurs ni eau ni revenu ultérieur.
La trempe au laser présente deux avantages majeurs. Le premier réside dans la très faible déformation des pièces après traitement. La dureté obtenue peut atteindre 50 à 60 HRC selon l'alliage utilisé. Le second est la possibilité de traiter des zones difficilement accessibles par les procédés conventionnels, notamment l'intérieur d'un alésage. La principale limite du procédé reste toutefois l'accessibilité de la surface à traiter par le faisceau laser.
« Ce procédé est complémentaire à nos techniques de trempe superficielle par induction ou à la flamme. Lorsque les pièces sont trop volumineuses pour être traitées dans un four, que les risques de déformation sont trop importants ou que seule une petite zone de la pièce nécessite un durcissement, la trempe au laser constitue la solution la plus adaptée », précise Jérôme Grund.
HARD-INOX®, procédés propriétaires pour les aciers inoxydables
Gerster a développé la gamme de traitements HARD-INOX® pour améliorer les propriétés mécaniques et la résistance à la corrosion des aciers inoxydables. Elle comprend deux procédés distincts.
HARD-INOX®-P, durcissement à cœur et en surface
Le traitement HARD-INOX®-P s'adresse principalement aux aciers inoxydables ferritiques, notamment les nuances 1.4016 et 1.4104, et martensitiques, comme les 1.4021, 1.4057 et 1.4112. Cette cémentation à l'azote s'effectue dans un four sous vide, sous pression partielle d'azote, entre 1000 et 1200 °C. Contrairement à la cémentation conventionnelle au carbone, elle enrichit l'acier de 0,25 à 0,5 % d'azote en masse, selon la nuance. L'azote diffuse dans la matrice métallique et favorise la formation d'une structure martensitique durcie, sans formation de nitrures en surface. Suivent une trempe rapide, un traitement cryogénique et un revenu.
Le HARD-INOX®-P associe trempe à cœur et enrichissement superficiel en azote. La couche durcie atteint une profondeur réglable de 0,1 à 1 mm, exceptionnellement 1,5 mm, avec une dureté superficielle comprise entre 550 et 750 HV selon la nuance ferritique ou martensitique traitée. Le traitement améliore la résistance à l'usure tout en préservant une bonne ténacité à cœur. L'azote restant en solution, la résistance à la corrosion n'est pas dégradée et peut même augmenter sensiblement, notamment face aux piqûres. Certains aciers inoxydables économiques atteignent ainsi une résistance à la corrosion comparable à celle d'aciers austénitiques.
Les températures élevées peuvent toutefois entraîner des modifications dimensionnelles et des déformations, comme lors d'une trempe conventionnelle. Un usinage après traitement reste possible si la profondeur durcie est suffisante. Les paramètres étant adaptés à chaque nuance, les traitements s'effectuent par charges dédiées, y compris pour des pièces en vrac.
HARD-INOX®-S, une dureté superficielle élevée sans déformation
Proposé depuis 15 ans par Gerster, le HARD-INOX®-S repose sur une nitruration ou une nitrocarburation à moins de 450 °C. Il permet de durcir superficiellement des aciers inoxydables non durcissables par trempe conventionnelle, notamment les austénitiques. Les nuances contenant du molybdène, en particulier celles de la famille 1.44xx, donnent les meilleurs résultats. Certains aciers ferritiques et martensitiques peuvent également être traités, avec toutefois un risque de diminution de la résistance à la corrosion pour les ferritiques.
Contrairement au HARD-INOX®-P, le HARD-INOX®-S agit sur une couche superficielle de 10 à 30 µm, pouvant atteindre 35 µm avec un double traitement. Il permet d'obtenir une dureté superficielle d'au moins 900 HV, y compris sur les aciers austénitiques, tout en préservant les propriétés mécaniques à cœur. Réalisé à basse température, le traitement ne provoque normalement aucune déformation et n'entraîne qu'une augmentation dimensionnelle de l'ordre du micromètre. Cette stabilité évite généralement toute retouche mécanique sur les composants de précision.
La faible profondeur de la couche durcie exclut cependant l'usinage après traitement, hormis le polissage, qui permet aussi d'éliminer d'éventuelles colorations superficielles. Les propriétés magnétiques du matériau de base sont préservées, mais la température d'utilisation des pièces traitées doit rester inférieure à 350 °C.
« HARD-INOX®-S est un procédé issu de la recherche et développement de Gerster, qui évolue constamment. Il existe toujours des possibilités d'optimisation et de nouvelles applications à explorer », précise Patrick Margraf.
« Ce procédé trouve de nombreuses applications dans des secteurs aussi variés que l'automobile, l'horlogerie, le médical, l'industrie alimentaire, le génie mécanique ou encore la maroquinerie, notamment pour améliorer la résistance à l'usure des composants. Nous avons également constaté son efficacité sur les alliages d'Inconel, par exemple pour le traitement de têtes d'extrusion », conclut Jérôme Grund.
Technologies médicales, des exigences de qualité et de traçabilité élevées
Les technologies médicales prennent une place croissante chez Gerster, surtout en Suisse alémanique. L'entreprise souhaite développer ce marché en Suisse romande en y faisant connaître ses compétences et ses procédés. Ce secteur impose des exigences strictes de qualité, de traçabilité et de reproductibilité, auxquelles répond notamment sa certification ISO 13485. « Notre grande force est de pouvoir fournir à nos clients une qualité constante et garantie, documentée et reproductible. Pour répondre aux exigences du médical, nous assurons une traçabilité complète des traitements, avec une conservation des données pendant trente ans », souligne Patrick Margraf, directeur marché, opérations et développement chez Gerster.
Les données restent ainsi accessibles plusieurs décennies après le traitement. « Si un client nous demande un certificat de dureté dix ans après le traitement d'une pièce, nous sommes capables de le lui fournir. J'aime à dire qu'en travaillant avec Gerster, nos clients peuvent dormir tranquilles, nous nous occupons de tout », précise Jérôme Grund. Les obligations documentaires sont notamment liées au règlement européen MDR (Medical Device Regulation). Malgré des traitements spécifiques parfois plus coûteux et la concurrence de prestataires certifiés ISO 13485 en France et en Allemagne, Gerster compte des clients dans ces pays, attirés par la qualité de ses prestations et de sa documentation.
Gerster a adapté son organisation aux exigences du médical, aussi bien dans ses bureaux qu'en production. Deux collaborateurs assurent le suivi des clients, des offres, des délais et des certificats, et répondent aux questions techniques. En production, un îlot est réservé aux pièces médicales. Le personnel spécialement formé y travaille dans des conditions de propreté strictes, avec des gants et des outillages adaptés à la préparation des charges. Les fours sont contrôlés et recalibrés plus fréquemment. Ces dispositions font régulièrement l'objet d'audits réalisés par les clients et les organismes de certification.
La propreté des pièces et de leur environnement est un élément déterminant pour la qualité du traitement. Le nettoyage préalable incombe au client, qui livre des pièces propres et sous emballage protecteur. Cet état doit être préservé pendant la préparation et la manutention, y compris pour les outillages et les contenants. Une poussière invisible à l'œil nu peut laisser une trace après traitement. L'étanchéité des fours sous vide est tout aussi importante. Une infiltration d'oxygène peut colorer les surfaces. Si certaines pièces subissent ensuite un polissage électrolytique ou un traitement de surface, d'autres doivent être utilisables sans finition et ne tolèrent aucune trace visible.
« Il ne faut pas oublier que certaines pièces sont chauffées jusqu'à 1000 °C. Obtenir une pièce absolument parfaite est impossible, mais nous avons mis en place des procédures pour nous rapprocher le plus possible de cet idéal afin de pouvoir livrer des pièces trempées qui ne nécessitent plus aucune opération ultérieure. Cela représente pour nos clients un gain de temps, mais également d'argent », explique Jérôme Grund. Ces installations servent aussi à traiter des pièces à haute valeur ajoutée d'autres secteurs exigeant une qualité et un aspect de surface particulièrement soignés.
Les pièces médicales traitées sont principalement des instruments chirurgicaux et dentaires. « Pour résumer simplement, il s'agit des instruments qui entrent dans le corps humain, mais qui n'y restent pas. Cela exclut donc les implants et les prothèses », précise Patrick Margraf. Les matériaux comprennent surtout des aciers inoxydables martensitiques, comme le 1.4057, et des aciers inoxydables à durcissement structural. « Les aciers inoxydables employés dans ce secteur doivent présenter une dureté suffisante pour limiter l'usure, une excellente résistance à la corrosion et pouvoir supporter les opérations de stérilisation à la vapeur, qui peuvent être particulièrement agressives pour les surfaces », explique Patrick Margraf.
Les délais sont également contraignants. Contrairement à l'automobile, où les traitements peuvent concerner des millions de pièces, les commandes médicales portent souvent sur quelques dizaines de composants. « Des délais à deux jours sont presque devenus la norme dans ce secteur. Malgré cette contrainte, nous avons mis en place une organisation qui nous permet de répondre à ces demandes dans les délais impartis », conclut Patrick Margraf.
Assistance technique, formation et capacités industrielles
Au-delà de ses activités de traitement thermique, Gerster propose, par l'intermédiaire de sa société sœur Gerster Technologie AG, des prestations de conseil, de formation et d'assistance technique, notamment aux industriels disposant de leurs propres installations.
Elles portent sur le choix des matériaux, la définition et l'optimisation des procédés ainsi que le contrôle qualité. Gerster accompagne également ses clients dans l'acquisition, la mise en service et la validation de fours, ainsi que dans la réalisation d'audits. Son laboratoire effectue des analyses métallographiques et spectrométriques, des contrôles de dureté et des examens de fissures.
Les spécialistes interviennent aussi chez les clients pour la mesure et la calibration des fours industriels, avec des contrôles de température, des études d'uniformité thermique (TUS), des vérifications de précision des systèmes de mesure (SAT) et des calibrages documentés, notamment dans le cadre des exigences AMS 2750 et CQI-9.
L’entreprise propose par ailleurs des formations théoriques et pratiques aux collaborateurs de production, du contrôle qualité et des bureaux d'études, dans son centre de séminaire d'Alpenblick ou directement chez les clients.
En cas de manque de personnel qualifié ou d'indisponibilité d'une installation, des collaborateurs expérimentés peuvent intervenir sur place. Les installations de Gerster peuvent aussi prendre temporairement le relais pour assurer la continuité des traitements. Ces prestations sont proposées en Suisse et, selon les besoins, à l'étranger.
Gerster dispose d'importantes capacités de production, permettant de traiter aussi bien des pièces unitaires de grandes dimensions que des séries de plusieurs millions de petits composants. Ces moyens ont notamment été mis à contribution après les inondations qui ont durement touché le Valais en juin 2024. Plusieurs entreprises industrielles ayant subi d'importants dommages à leurs installations, Gerster a rapidement pris en charge le traitement de pièces massives, contribuant ainsi à la remise en service de leurs équipements de production dans des délais particulièrement courts.
Un savoir-faire qui se transmet et se développe
Entreprise familiale fondée en 1950, Gerster accorde une importance particulière à la transmission de ses compétences et au développement de nouveaux procédés. Elle consacre chaque année 3 % de son chiffre d'affaires à la recherche et développement pour améliorer ses traitements et explorer de nouvelles applications. La formation des apprentis contribue à préserver un savoir-faire fondé sur les connaissances métallurgiques et l'expérience en production. En Suisse, les compétences spécifiques aux traitements thermiques s'acquièrent essentiellement au sein des entreprises spécialisées.
Au-delà des procédés et des équipements, la maîtrise des opérations reste essentielle. De la préparation des charges au contrôle final, en passant par le redressage et la traçabilité, chaque étape exige des compétences spécifiques. Une visite des installations d'Egerkingen permet de mesurer la diversité de ce savoir-faire développé au fil des décennies. Pour les industriels romands, elle offre aussi l'occasion de découvrir des solutions de traitement thermique qu'ils n'auraient pas nécessairement envisagées pour leurs propres applications.