La découpe laser des métaux est un procédé performant et flexible. Cependant, selon l'épaisseur et la nature du matériau, le réglage des machines de découpe peut s'avérer fastidieux. Dans le cadre d'un projet soutenu par Innosuisse, des chercheurs de l'EMPA, de la Haute école spécialisée de Suisse méridionale (SUPSI), et du fabricant de machines Bystronic ont mis au point un procédé permettant au laser d'évaluer lui-même la qualité de la découpe à l'aide de caméras et de microphones et, si nécessaire, de l'ajuster immédiatement.
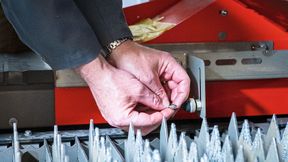
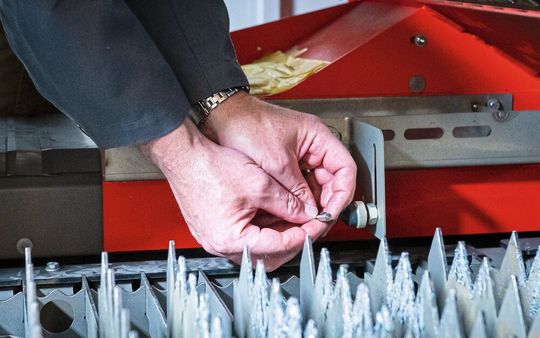
Le laser est capable d'évaluer lui-même la qualité de la découpe à l'aide de caméras et de microphones.
(Source : Roland Richter / EMPA)
La lumière peut-elle traverser une plaque d'acier de 2,5 centimètres d'épaisseur ? Dans le cas de la découpe au laser, la réponse est oui. Grâce à des longueurs d'onde dans le proche infrarouge et à des puissances élevées, le laser fait fondre le métal en quelques fractions de seconde. La découpe au laser permet un traitement rapide et des découpes particulièrement précises, même pour des pièces aux formes complexes ou en petites séries. Elle connaît donc une demande croissante, notamment dans l'industrie automobile.
Cependant, ce procédé est quelque peu instable, en particulier avec des pièces épaisses. Pour obtenir la qualité de coupe souhaitée, le laser doit être réajusté pour chaque alliage et chaque épaisseur de matériau. Cela peut représenter un temps important à un fabricant pour configurer parfaitement sa machine de découpe laser à l'aide de séries d'essais ciblés. Et le moindre changement, aussi minime soit-il, dans le matériau à découper nécessite de répéter ce processus fastidieux.
Galerie d'images
Dans le cadre d'un projet Innosuisse, l'EMPA, la Haute école spécialisée de Suisse méridionale (SUPSI), et le fabricant suisse de machines Bystronic souhaitent remédier à cette situation. L'objectif est de doter le laser d'« yeux » et d'« oreilles » afin que la machine puisse évaluer en continu la qualité de la découpe et l'ajuster de manière autonome. « La SUPSI travaille sur l'évaluation de la coupe à l'aide de caméras. Nous développons des méthodes acoustiques », explique Roland Richter, chercheur à l'EMPA, qui travaille au sein de l'équipe d'Elia Iseli au laboratoire « Multifunctional Materials and Interfaces ».
« Entendre » la qualité de la découpe
Bien que la découpe s'effectue « uniquement » à la lumière, le processus est bruyant. Là où le laser rencontre l'acier, il se forme du métal fondu et vaporisé ainsi que du plasma. Un gaz de traitement s'écoule en continu sur la découpe afin d'évacuer le matériau enlevé. Les chercheurs de l'EMPA utilisent les données issues de nombreux essais et des modèles d'apprentissage automatique pour extraire des indices sur la qualité de la coupe à partir de ce bruit de fond intense. « Nous avons pu montrer que la qualité de la coupe peut être évaluée acoustiquement presque aussi bien qu'avec des caméras », explique Roland Richter. « En même temps, l'équipement nécessaire est nettement moins coûteux. »
La qualité de coupe dépend de deux facteurs : la rugosité du bord de coupe (plus il est lisse, mieux c'est) et la formation de bavures. Les bavures apparaissent lorsque la matière expulsée lors de la découpe se dépose à l'arrière de la pièce. Les pièces épaisses sont particulièrement sujettes à la formation de bavures en raison de la puissance laser élevée requise. Moins il y a de bavures, moins il y a de retouches et d'usure du matériau, ce qui se traduit par un gain de temps et d'argent.
Pour entraîner leurs modèles, les chercheurs de l'EMPA ont mené une série d'essais avec quatre épaisseurs de matériau différentes : 6 mm, 10 mm, 15 mm, et 25 mm. À chaque essai, ils ont évalué « manuellement » la qualité de la coupe. Parallèlement, ils ont enregistré le bruit ambiant à l'aide de neuf microphones placés à différents endroits de la machine. Ils ont ensuite affiné les modèles ainsi développés à l'aide de séries d'essais plus restreintes portant sur différents alliages. Parallèlement, l'équipe de la SUPSI a suivi une approche similaire à l'aide de caméras optiques.
Autocorrection immédiate
Ce projet de deux ans devrait s'achever à l'automne 2026. Dans la dernière phase, les chercheurs de l'EMPA s'attachent désormais à relier les modèles acoustiques et optiques à un « cerveau » central, grâce auquel la machine peut évaluer la coupe et optimiser immédiatement ses réglages de manière autonome. « Ce modèle permet d'éviter les séries d'essais fastidieuses », explique Roland Richter. À la place, le laser se règle lui-même sur les paramètres optimaux pour le matériau concerné. Les machines existantes pourraient être facilement équipées de ce système : il suffit pour cela d'un PC doté de l'algorithme de contrôle ainsi que de quelques microphones et caméras.
Situation au30.10.2020
Il va de soi que nous traitons vos données personnelles de manière responsable. Si nous recueillons des données personnelles auprès de vous, nous les traitons conformément à la réglementation applicable en matière de protection des données. Vous trouverez des informations détaillées dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte par la présente que Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, y compris toutes les sociétés qui lui sont affiliées (ci-après dénommé : Vogel Communications Group) utilise mon adresse électronique pour m’envoyer des lettres d’information rédactionnelles. Les listes des sociétés associées respectives peuvent être consultées ici.
Le contenu de la lettre d’information s’étend aux produits et services de toutes les entreprises susmentionnées, y compris, par exemple, les revues professionnelles et les livres spécialisés, les événements et les foires commerciales ainsi que les produits et services liés aux événements, les offres et services des médias imprimés et numériques tels que d’autres lettres d’information (rédactionnelles), les concours, les campagnes de promotion, les études de marché dans les domaines en ligne et hors ligne, les portails Web spécialisés et les offres d’apprentissage en ligne. Si mon numéro de téléphone personnel est également recueilli, il peut être utilisé pour la soumission d’offres des produits et services des entreprises susmentionnées et pour des études de marché.
Si je consulte des contenus protégés sur Internet sur les portails du groupe Vogel Communications et de ses sociétés affiliées, je dois m’inscrire avec d’autres données pour pouvoir accéder à ces contenus. En contrepartie de ce libre accès au contenu éditorial, mes données peuvent être utilisées dans le sens de ce consentement aux fins indiquées ici.
Droit de révocation
Je suis conscient que je peux révoquer ce consentement à tout moment pour l’avenir. Ma révocation n’affecte pas la licéité du traitement qui a eu lieu sur la base de mon consentement jusqu’à la révocation. Afin de déclarer ma révocation, je peux utiliser le formulaire de contact disponible sous https://contact.vogel.de. Si je ne souhaite plus recevoir les lettres d’information individuelles auxquelles je me suis abonné, je peux également cliquer sur le lien de désabonnement à la fin du bulletin. De plus amples informations sur mon droit de révocation et son exercice ainsi que sur les conséquences de ma révocation sont disponibles dans la politique de confidentialité, section Lettres d’information éditoriales.
Les partenaires sont satisfaits des résultats. En effet, une telle collaboration profite non seulement au partenaire industriel, mais aussi à la recherche. « Ce projet nous a permis de tester et de perfectionner nos modèles de simulation et de contrôle des processus de découpe laser avec des lasers industriels très puissants auxquels nous n'aurions pas eu accès autrement », résume Roland Richter.