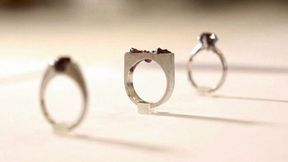
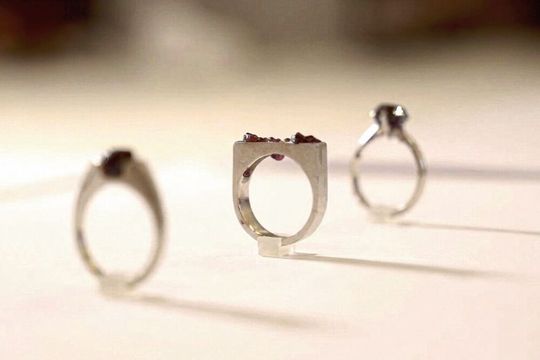
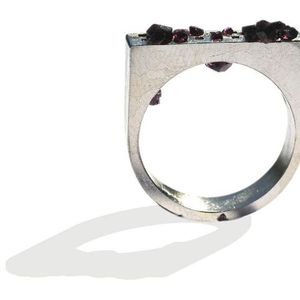
Au Centre for Print Research (CFPR), rattaché aux Bridge Studios de l'University of the West of England (UWE Bristol), un dispositif hybride d'impression 3D métal et d'usinage CNC sert à résoudre un problème assez spécial : comment placer un germe cristallin à l'intérieur d'une structure métallique pleine, alors que cette structure est encore en cours de fabrication ?
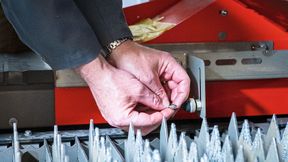
Du banc de recherche à la bijouterie : les travaux du CFPR ouvrent des perspectives pour la fabrication hybride.
(Source : CFPR/UWE Bristol)
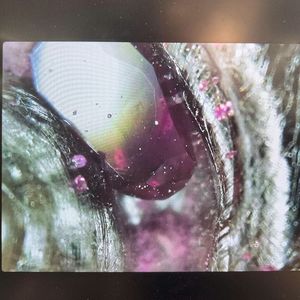
La réponse se trouve au cœur du projet de « néo-gemmes » du CFPR, mené par la chercheuse Sofie Boons. Il est conduit au sein d'un studio interdisciplinaire qui réunit bijouterie, sculpture, et recherche en fabrication. Une néo-gemme est un rubis ou un saphir qui croît sur place, à l'intérieur d'une structure métallique. Il n'est ni extrait d'une mine ni produit séparément dans un four industriel. Le germe de chaque nouveau cristal provient de matière résiduelle, de chutes, et de déchets de gemmes existantes. Il est placé dans le métal et se développe autour d'une structure conçue spécialement pour l'accueillir.
Cette idée ne fonctionne que si le germe survit à la fabrication. La fonderie, l'impression sur lit de poudre, et toutes les autres méthodes testées jusqu'ici par le CFPR n'ont pas donné satisfaction.
Galerie d'images
Le problème d'origine de toute gemme
Les gemmes arrivent en bijouterie par l'une de deux voies. Soit elles sont extraites du sol, soit elles sont produites dans des installations industrielles très énergivores, où la traçabilité de ce qui compose la pierre se perd quelque part dans la chaîne d'approvisionnement. Aucune de ces voies ne convient à une équipe de recherche qui veut défendre le principe de gemmes d'origine documentée et à faible impact.
L'alternative du CFPR consiste à utiliser des restes de cristal comme germes et à faire croître les gemmes directement dans le bijou. Elle suppose de placer physiquement le germe à l'endroit exact voulu dans la pièce métallique, avant que celle-ci soit terminée. Si le positionnement est mauvais, il n'y a pas de gemme. Si le germe est endommagé pendant la fabrication, il n'y en a pas non plus.
Problèmes liés à la fonderie et l'impression sur lit de poudre
La fonderie à cire perdue
C'est la voie traditionnelle de la bijouterie avec du platine. Le métal en fusion est coulé dans un moule céramique construit autour d'un modèle en cire, éliminé avant la coulée. Même sans germe, ce procédé peine à réaliser des géométries fines ou ajourées. Le retrait du métal au refroidissement et la variabilité d'une coulée à l'autre font de chaque cycle un petit pari. Chaque échec oblige à sculpter un nouveau modèle en cire et à tout recommencer.
Ce procédé est conçu pour donner une forme. Il ne l'est pas pour maintenir un objet fragile en position fixe pendant que le métal liquide s'écoule autour. Un germe placé dans le moule peut être déplacé par le flux de métal, perturbé par la poussée d'Archimède ou endommagé par le choc thermique de la coulée, avant même que le métal ne se solidifie. Que le matériau soit du platine complexifie également la situation. Son point de fusion élevé complique le démoulage, et une coulée ratée dans un métal aussi précieux représente une perte financière importante.
La fusion sur lit de poudre
L'autre voie courante de l'impression 3D métal présente une limite différente. La pièce reste enfouie dans un lit de poudre métallique non fondue pendant toute la fabrication, et elle est inaccessible jusqu'à la fin du cycle. Il est impossible d'y placer un germe à une profondeur et dans une orientation précises, puis de continuer à construire autour.
Le CFPR avait donc besoin d'un procédé assez ouvert pour pouvoir être interrompu en cours de fabrication, et assez précis pour positionner le germe exactement là où la conception l'exige. Ce procédé devait aussi être assez propre pour qu'un matériau aussi précieux que le platine ne parte pas en déchets.
Ce cas d'usage a été développé conjointement par l'UWE Bristol, 3DGBIRE (partenaire de confiance de Meltio) et Create.
Impression 3D métal et usinage CNC hybrides sur une seule machine
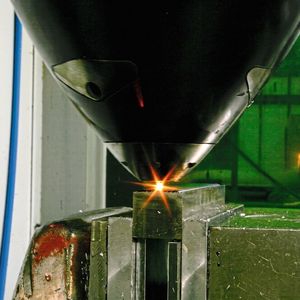
Le CFPR a bâti sa solution autour d'un kit d'intégration Meltio Engine monté sur une machine CNC HAAS 5 axes. Ce dispositif associe le dépôt de métal par fil et laser de Meltio à l'usinage CNC en cours de process, au sein d'un même montage.
Situation au30.10.2020
Il va de soi que nous traitons vos données personnelles de manière responsable. Si nous recueillons des données personnelles auprès de vous, nous les traitons conformément à la réglementation applicable en matière de protection des données. Vous trouverez des informations détaillées dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte par la présente que Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, y compris toutes les sociétés qui lui sont affiliées (ci-après dénommé : Vogel Communications Group) utilise mon adresse électronique pour m’envoyer des lettres d’information rédactionnelles. Les listes des sociétés associées respectives peuvent être consultées ici.
Le contenu de la lettre d’information s’étend aux produits et services de toutes les entreprises susmentionnées, y compris, par exemple, les revues professionnelles et les livres spécialisés, les événements et les foires commerciales ainsi que les produits et services liés aux événements, les offres et services des médias imprimés et numériques tels que d’autres lettres d’information (rédactionnelles), les concours, les campagnes de promotion, les études de marché dans les domaines en ligne et hors ligne, les portails Web spécialisés et les offres d’apprentissage en ligne. Si mon numéro de téléphone personnel est également recueilli, il peut être utilisé pour la soumission d’offres des produits et services des entreprises susmentionnées et pour des études de marché.
Si je consulte des contenus protégés sur Internet sur les portails du groupe Vogel Communications et de ses sociétés affiliées, je dois m’inscrire avec d’autres données pour pouvoir accéder à ces contenus. En contrepartie de ce libre accès au contenu éditorial, mes données peuvent être utilisées dans le sens de ce consentement aux fins indiquées ici.
Droit de révocation
Je suis conscient que je peux révoquer ce consentement à tout moment pour l’avenir. Ma révocation n’affecte pas la licéité du traitement qui a eu lieu sur la base de mon consentement jusqu’à la révocation. Afin de déclarer ma révocation, je peux utiliser le formulaire de contact disponible sous https://contact.vogel.de. Si je ne souhaite plus recevoir les lettres d’information individuelles auxquelles je me suis abonné, je peux également cliquer sur le lien de désabonnement à la fin du bulletin. De plus amples informations sur mon droit de révocation et son exercice ainsi que sur les conséquences de ma révocation sont disponibles dans la politique de confidentialité, section Lettres d’information éditoriales.
Le dépôt par fil et laser construit la pièce à l'air libre, couche par couche. Un fil de platine est amené dans un bain de fusion généré par laser, au lieu d'être enfermé dans un lit de poudre. La fabrication reste donc accessible en permanence. L'équipe peut interrompre le dépôt au moment précis voulu par la conception. Elle place ou ajuste alors le germe dans la structure, avec un contrôle de position que ne permettent ni la fonderie ni l'impression sur lit de poudre. Puis l'impression autour du germe reprend.
Le même montage passe ensuite à l'usinage par enlèvement de matière, sans déplacer la pièce vers un second poste. Le dépôt et la finition CNC s'enchaînent sur une seule machine. Il n'y a ni manipulation intermédiaire ni remontage de la pièce, qui pourraient réintroduire une erreur de positionnement une fois le germe en place.
Le chercheur Michael White a conçu l'autre moitié du système, une boucle de récupération de toutes les matières générées par le procédé. Un système d'aspiration localisé est piloté par le même G-code que celui du cycle CNC. Il capte le lemel de platine et les autres sous-produits d'usinage au fur et à mesure pour qu'ils soient retraités au lieu de les laisser se disperser sous forme de copeaux. Pour un métal au prix du platine, cette boucle de récupération n'a rien d'accessoire. Elle contribue à rendre l'approche viable.
Le dépôt par fil et laser convient aussi au platine pour des raisons techniques propres. Le point de fusion élevé du métal, un handicap en fonderie, devient un atout dans un procédé sans moule. La chaleur soutenue et localisée apportée par le dépôt correspond en outre à celle nécessaire pour favoriser la croissance du cristal autour du germe, une fois celui-ci en place.
Ce que permet une configuration hybride
Une précision là où elle compte le plus : le germe est inséré dans la structure sans être déplacé ni endommagé. Le CFPR n'y était jamais parvenu de façon fiable avec les méthodes précédentes.
Moins d'erreurs, moins de pertes : construire et finir la structure en platine sur une seule machine supprime les manipulations qui, dans une chaîne de fabrication à plusieurs étapes, sont sources d'erreurs ou de déchets.
Récupération de la matière : le système d'aspiration capte les sous-produits d'usinage au fur et à mesure. Le CFPR s'attend donc à moins de rebuts et à moins de retraitement qu'avec la fonderie, ainsi qu'à une traçabilité complète du platine de chaque pièce. Pour un matériau aussi précieux, pouvoir en rendre compte à chaque étape a une valeur en soi, indépendamment de tout chiffrage.
Du banc de recherche au cas de production
Le projet de néo-gemmes reste un travail de recherche, et non une ligne de production aboutie. Le CFPR prend soin de ne pas prétendre le contraire. Le procédé est encore en phase de test et d'affinage, et il n'existe ni process à l'échelle de la production ni modèle de coûts. La capacité technique de base est démontrée : placer un germe avec précision dans une structure métallique en cours de fabrication. La suite consistera à en faire un procédé de production reproductible.
Cette capacité, qui consiste à interrompre une fabrication additive pour y placer précisément un élément, puis à finir la pièce sur la même machine, dépasse pourtant la bijouterie. Toute application qui exige d'intégrer un capteur, un marqueur, ou un matériau différent dans une structure métallique se heurte au problème que le CFPR souhaite résoudre ici.
Ce cas s'inscrit aussi dans la trajectoire de Meltio. Le CFPR relève de la School of Arts de l'UWE Bristol et de son programme de résidences d'artistes. Il aborde donc la technologie sous un angle différent de la plupart des partenaires de Meltio, dont les projets viennent plutôt d'autres industries. C'est précisément ce qui donne son poids au résultat. Le passage du W-LMD (dépôt de métal par fil et laser) du prototypage à la production industrielle repose sur des preuves de ce type. Le procédé a été validé sur un matériau exigeant, par des chercheurs qui n'ont encore aucun intérêt commercial à en exagérer les capacités.
Si l'approche du CFPR se confirme à mesure que le projet mûrit, la démonstration de l'intérêt du dépôt et de l'usinage hybrides se construira germe après germe. Et un procédé de fabrication d'abord éprouvé sur un métal précieux dans un studio universitaire finit souvent par trouver sa place dans des applications bien moins délicates.