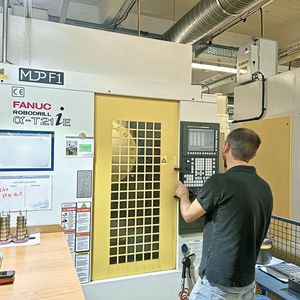
Face à une croissance à deux chiffres, la Manufacture La Joux-Perret a réorganisé son atelier d'usinage autour des centres Fanuc Robodrill. Grâce aux développements sur mesure de Walter Meier, précision, autonomie, et rentabilité tiennent aujourd'hui la cadence d'une production horlogère qui ne cesse de grimper.
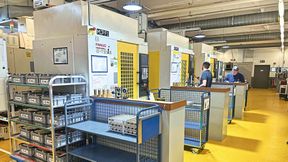
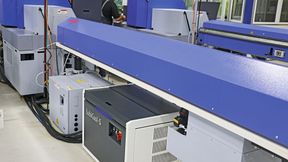
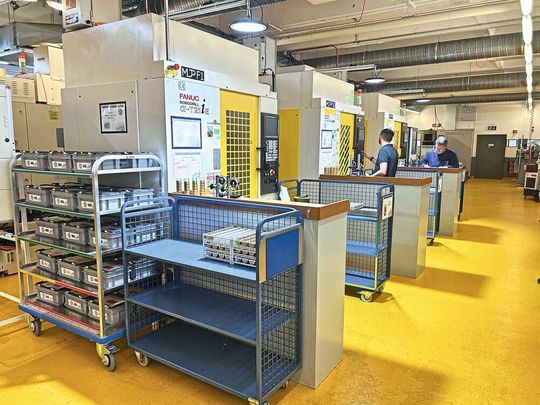
Une des deux lignes de production de trois Robodrill, conçue pour rester flexible : une machine peut absorber un petit lot sans interrompre le flux principal.
(Source : Marina Hofstetter)
À La Chaux-de-Fonds, la Manufacture La Joux-Perret fabrique chaque année plus de 140 000 mouvements horlogers, du quartz solaire à la montre mécanique, avec ou sans complications. Intégrée depuis 2012 au groupe japonais Citizen, l'entreprise de 130 collaborateurs maîtrise la quasi-totalité des métiers du mouvement, de la réception de la matière première jusqu'au montage, en passant par l'étampage, l'usinage, la décoration, et l'horlogerie. Elle fournit plus de cent clients, des grandes maisons horlogères aux jeunes marques indépendantes, tout en assurant la production pour deux autres manufactures du groupe Citizen, Arnold & Son et Angélus.
Il y a quatre ans encore, cette diversité était un véritable casse-tête industriel, et l'entreprise rencontrait des difficultés à absorber le mix produit. « Le défi auquel nous faisons face est de traiter à la fois des grands volumes et de la pièce unitaire sur les mêmes machines, sans perturber la production », résume Lionel Henriet, COO de la Manufacture. Sur une même journée, l'atelier peut traiter des ordres de fabrication de taille très variable, de 1500 pièces tout comme d'une cinquantaine seulement voire moins. Un changement de stratégie industrielle, apporté par l'ancien CEO de la Manufacture Jean Claude Eggen, a ainsi été initiée afin de répondre aux différentes demandes quantitatives. Cette stratégie a repositionné les mouvements quartz solaires et trois aiguilles, compatibles avec les standards Sellita ou ETA mais dotés de caractéristiques techniques différenciantes. Le pari a payé, et les commandes ont afflué. « C'est entre autres grâce à la vision de notre directeur, maintenant à la retraite, que nous avons remonté la pente », glisse Jonathan Genre, responsable de usinage CNC et étampage, qui a vécu ce tournant depuis l'atelier.
Reprendre la main sur la production sans multiplier les effectifs a demandé une remise à plat complète des méthodes. Arrivé à la Manufacture il y a quatre ans et demi avec une solide expérience industrielle, M. Henriet s'est appuyé sur sa connaissance du terrain pour structurer l'organisation industrielle et accompagner la montée en puissance de la Manufacture. « L'atelier d'usinage étant le premier maillon de notre valeur ajoutée, c'est par là que nous avons commencé à automatiser et à standardiser. Une fois validées, les solutions mises en place s'étendent naturellement à tous les autres ateliers », explique M. Henriet.
Parmi les premières mesures, se trouve la réduction drastique du nombre de formats de matière disponibles. « Nous avions avant une vingtaine de formats différents à disposition », se souvient M. Genre. Aujourd'hui, deux standards suffisent : une barquette rectangulaire de 45 x 50 mm pour les ponts, et une rondelle de 39 mm de diamètre pour les platines, déclinées en quelques épaisseurs seulement, les mises à niveau d'épaisseurs étant faites en une opération d'usinage en machine en fonction des besoins.
Dans l'atelier, des chariots Kanban de trente boîtes chacun alimentent l'atelier. Les opérateurs les vident dans l'ordre, les retournent une fois épuisées, et un simple coup d'œil aux couleurs (vert, jaune, et rouge) sur la tranche du chariot indique le niveau de stock restant, permettant de lancer en temps et en heure la production d'une nouvelle série de matière première à l'atelier d'étampage qui se situe dans la pièce attenante.
Ce choix a également un effet direct sur la robotique utilisée dans le système d'automatisation des machines : les bras chargeurs, réglés une fois pour toutes sur ces deux formats, n'ont plus besoin d'être retouchés à chaque changement de série. « Une fois le robot programmé, nous n'avons plus besoin d'y toucher », note M. Genre.
L'automatisation et la standardisation d'une production ne sont cependant vraiment efficientes que si les optimisations sont appliquées à tous les flux et process. C'est ainsi que les moyens d'usinage ont eux aussi été optimisés pour gérer de manière efficiente aussi bien les grandes que les petites séries.
Le pari Fanuc Robodrill, confirmé par vingt ans de fiabilité
C'est là qu'intervient le parc de centres d'usinage Fanuc Robodrill, dont Walter Meier assure la distribution exclusive en Suisse depuis 2006, une collaboration qui fête donc ses vingt ans cette année. Le pays compte aujourd'hui un millier de ces machines en activité, dont 800 rien qu'en Suisse romande, où l'horlogerie en a fait un outil de prédilection.
À la Manufacture La Joux-Perret, la doyenne du parc, entrée en service en 2008, tourne toujours avec sa broche d'origine après plus de 40 000 heures d'usinage. « Ça fait 19 ans que je suis dans l'industrie, je n'ai jamais vu ça », lâche M. Genre, presque incrédule devant cette longévité. C'est entre autres cette fiabilité éprouvée qui a pesé au moment de trancher, il y a quatre ans, entre garder le cap sur la Robodrill ou basculer vers une autre technologie pour remplacer les anciennes machines de transfert rotatives, jugées trop rigides pour le mix produit de la Manufacture.
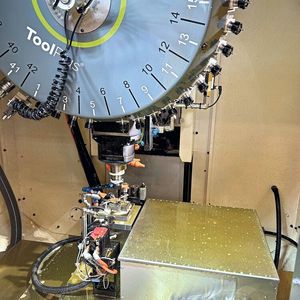
Le vrai déclic pour continuer à investir dans la Robodrill est venu du magasin d'outils. Les premières Robodrill de l'atelier n'en comptaient que 21, ce qui imposait plusieurs reprises pour usiner une même pièce (dessus, dessous, alésage) et allongeait d'autant le temps de fabrication des pièces. « La 42 outils est arrivée exactement au moment où nous en avions besoin », se souvient M. Henriet. « Avec elle, nous avons tout simplement divisé le temps de traversée par deux. » Développé et breveté par Walter Meier spécifiquement pour le marché suisse, ce chargeur ToolPlus à 42 positions a permis d'enchaîner davantage d'opérations sans changement de serrage, un argument décisif pour rester fidèle à la marque plutôt que d'en changer.
Une customisation née d'un problème de tolérance
Passer de 21 à 42 outils dans le même volume machine a cependant mis en lumière une problématique inattendue. Avec ce nouveau chargeur à 42 positions, les outils ne sont pas indexés, c'est-à-dire qu'ils ne reviennent jamais exactement dans la même position angulaire après un changement. Anodin sur bien des usinages, ce détail était un problème majeur pour les opérations d'alésage, dont les tolérances d'usinage sont à plus ou moins 3 microns. « On se promenait entre les deux extrêmes : un coup le trou avec un diamètre de taille minimale, la fois suivante de taille maximale. Nous ne pouvons pas accepter une inconstance pareille », décrit M. Genre.
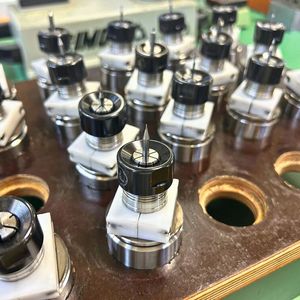
C'est là que Walter Meier se positionne comme un réel partenaire, avec un accompagnement spécifique client. M. Genre a pu se tourner vers Fabrice Waeber, conseiller technique et commercial machines-outils chez Walter Meier, pour résoudre ce problème. Assisté du bureau d'études chez Walter Meier, M. Waeber a pu soutenir M. Genre dans le développement d'une solution. « C'était un vrai travail d'équipe entre la Manufacture et nous. Trois mois de mise au point ont été nécessaires, mais nous avons trouvé la solution adaptée ensemble », se rappelle M. Waeber. Le résultat : des taquets ajoutés sur les porte-outils, qui viennent se caler entre deux « fourchettes » fixes dans le changeur d'outils, garantissant une orientation identique à chaque changement. Les trois dernières machines livrées à La Joux-Perret intègrent ce système. « La Robodrill avec chargeur 56 outils sera équipée des mêmes améliorations que celles apportées sur la 42 outils, plus d'autres améliorations que nous ne pouvons pas encore dévoiler », précise M. Waeber, en référence au prochain chargeur, plus grand encore, que la Manufacture s'apprête à commander.
Aux côtés de ce système d'indexation, la personnalisation de la Robodrill pour La Joux-Perret inclut également un module de retournement de pièce logé directement dans l'enceinte de la machine. La solution retenue a été développée par le bureau d'études de Walter Meier, comme alternative moins chère et plus fiable qu'un système externe.
D'autres ajustements ont été effectués : une macro sur mesure a par exemple divisé par deux le temps de mesure du palpeur Renishaw intégré, un gain qui, répété sur des machines tournant 22 heures par jour, se traduit en heures de production récupérées chaque semaine. La Robodrill contient également une boite de chargement automatique des pièces dans l'enceinte de la machine. Les pièces sont installées sur des plaques standardisées, fournies par Walter Meier, dont l'utilisation a été étendue depuis l'atelier d'usinage à l'ensemble de la Manufacture, y compris sur d'autres machines que les Robodrill, dans le cadre de la standardisation des moyens de production. « La standardisation des moyens permet ce que j'appelle l'économie d'échelle », résume M. Henriet.
L'efficience sur le terrain
Dans l'atelier, l'objectif est clair : maximiser le temps d'ouverture des cellules robotisées. « Nos machines atteignent aujourd'hui leurs objectifs de production sur une base de 22 heures de fonctionnement par jour. Nous faisons désormais évoluer notre référence vers 23 heures afin d'affiner la planification et d'exploiter pleinement le potentiel de nos équipements », explique M. Henriet.
L'automatisation des processus permet de faire tourner certaines machines pendant plus de 40 heures d'affilée sans intervention humaine.
Sur les deux lignes de production de chacune 3 Robodrill, les trois machines ont volontairement été gardées indépendantes, à l'inverse d'une ligne de transfert classique. « Cette configuration nous permet de faire passer une petite série sur l'une ou l'autre des machines, sans pour autant arrêter le flux de notre production standard », explique M. Genre. C'est d'ailleurs le cas en ce jour de visite : sur l'une des lignes, la machine normalement dédiée à l'alésage travaille sur une tout autre pièce. Cette flexibilité est donc précieuse pour absorber les commandes urgentes et les petites séries.
Un contrôle qualité qui doit suivre la cadence
L'atelier dispose d'une pièce contrôle-qualité dédiée, équipée entre autres d'une machine Zeiss Duramax. Elle permet de faire le contrôle des pièces de l'atelier d'usinage, la validation de nouvelles séries, les libérations de fin de série, mais aussi les contrôles intermédiaires des deux lignes de production standard. Des programmes spécifiques en lien avec les opérations des lignes de production (fraisage dessus, fraisage dessous, et alésage) sont accessibles à l'opérateur d'un simple clic.
Une simple verrine lumineuse située à l'extérieur de la pièce de contrôle-qualité permet à distance de connaître le statut de la mesure : blanc lorsque la machine est en mode mesure, vert quand la mesure est terminée et que toutes les cotes sont dans les tolérances, et rouge si l'une de ces tolérances est dépassée. Le rapport de mesure s'affichant sur l'écran est enregistré automatiquement et spécifie pour chaque mesure l'outil utilisé, ce qui simplifie le travail de l'opérateur en cas de problème.
À terme, l'idée est de connecter les données correctives issues de la Zeiss pour les envoyer directement sur les Robodrill.
Une maintenance légère et un interlocuteur réactif
Sur des équipements aussi sollicités, les arrêts machine restent rares, et quand ils surviennent, la Manufacture n'a généralement pas besoin d'attendre une intervention extérieure. Un seul technicien, formé en interne, gère la maintenance de l'ensemble du parc et résout la plupart des pannes en une matinée. « Notre but, c'est que les clients soient autonomes dans leur utilisation de nos machines », confirme M. Waeber. « Cependant, nous sommes toujours joignables si besoin. Comme leurs demandes sont en général nettes et précises, les problèmes sont résolus rapidement. »
Au-delà du service après-vente, extrêmement peu sollicité, cette proximité entre Walter Meier et la Manufacture La Joux-Perret se retrouve à chaque étape d'un nouveau projet. De la pré-commande, à la livraison, à l'utilisation elle-même. Avant de livrer les dernières machines, les équipes de La Joux-Perret ont passé deux jours dans les ateliers zurichois de Walter Meier pour valider les réglages. « La machine est arrivée chez nous 48 heures après, et 48 heures plus tard, elle était déjà en production », rapporte M. Genre. Un délai de mise en route éclair, rendu possible par cette standardisation poussée jusque dans les moindres détails.
Un investissement qui continue de porter ses fruits
Trois nouvelles Robodrill 42 outils en quatre ans, deux autres en prévision de commande pour l'an prochain, cette fois en version 56 outils : la trajectoire de la Manufacture La Joux-Perret ne laisse guère de doute sur la satisfaction de l'investissement et la solidité du modèle économique qui en découle. « L'investissement répond pleinement aux objectifs fixés, tant en matière de performance que de maîtrise des coûts. Il nous permet de disposer d'un outil industriel flexible, productif, et capable d'accompagner durablement la montée en volume de la Manufacture », résume M. Henriet.
De ce dialogue de plusieurs années entre les deux entreprises est né un cercle vertueux : chaque nouvelle contrainte remontée par l'atelier, comme l'indexation des outils, la vitesse de palpage, ou encore la taille du magasin, a donné lieu à un développement spécifique chez Walter Meier. « La customisation, c'est vraiment notre cheval de bataille », résume M. Waeber.
Les équipes de la Manufacture La Joux-Perret ont engagé un important travail d’optimisation de leurs processus, dans lequel le soutien de Walter Meier a joué un rôle clé pour atteindre les objectifs fixés. Un partenariat désormais bien établi, appelé à se poursuivre à travers de nouveaux développements innovants visant à repousser encore les limites de l’automatisation, de la flexibilité et de la performance industrielle.
Il va de soi que nous traitons vos données personnelles de manière responsable. Si nous recueillons des données personnelles auprès de vous, nous les traitons conformément à la réglementation applicable en matière de protection des données. Vous trouverez des informations détaillées dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte par la présente que Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, y compris toutes les sociétés qui lui sont affiliées (ci-après dénommé : Vogel Communications Group) utilise mon adresse électronique pour m’envoyer des lettres d’information rédactionnelles. Les listes des sociétés associées respectives peuvent être consultées ici.
Le contenu de la lettre d’information s’étend aux produits et services de toutes les entreprises susmentionnées, y compris, par exemple, les revues professionnelles et les livres spécialisés, les événements et les foires commerciales ainsi que les produits et services liés aux événements, les offres et services des médias imprimés et numériques tels que d’autres lettres d’information (rédactionnelles), les concours, les campagnes de promotion, les études de marché dans les domaines en ligne et hors ligne, les portails Web spécialisés et les offres d’apprentissage en ligne. Si mon numéro de téléphone personnel est également recueilli, il peut être utilisé pour la soumission d’offres des produits et services des entreprises susmentionnées et pour des études de marché.
Si je consulte des contenus protégés sur Internet sur les portails du groupe Vogel Communications et de ses sociétés affiliées, je dois m’inscrire avec d’autres données pour pouvoir accéder à ces contenus. En contrepartie de ce libre accès au contenu éditorial, mes données peuvent être utilisées dans le sens de ce consentement aux fins indiquées ici.
Droit de révocation
Je suis conscient que je peux révoquer ce consentement à tout moment pour l’avenir. Ma révocation n’affecte pas la licéité du traitement qui a eu lieu sur la base de mon consentement jusqu’à la révocation. Afin de déclarer ma révocation, je peux utiliser le formulaire de contact disponible sous https://contact.vogel.de. Si je ne souhaite plus recevoir les lettres d’information individuelles auxquelles je me suis abonné, je peux également cliquer sur le lien de désabonnement à la fin du bulletin. De plus amples informations sur mon droit de révocation et son exercice ainsi que sur les conséquences de ma révocation sont disponibles dans la politique de confidentialité, section Lettres d’information éditoriales.