Willemin-Macodel élargit sa gamme de centres d'usinage avec la nouvelle série 80. Déclinée en deux modèles, elle comprend le 808S2, dévoilé en première mondiale lors du SIAMS, qui associe dans un format ultra-compact le tournage et le fraisage 5 axes simultanés. Le 808MT2, est quant à lui conçu pour l'usinage multi-process de pièces complexes de haute précision, à partir de barres ou en pièce à pièce.
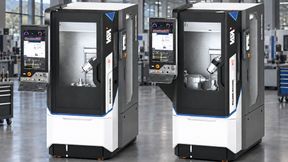
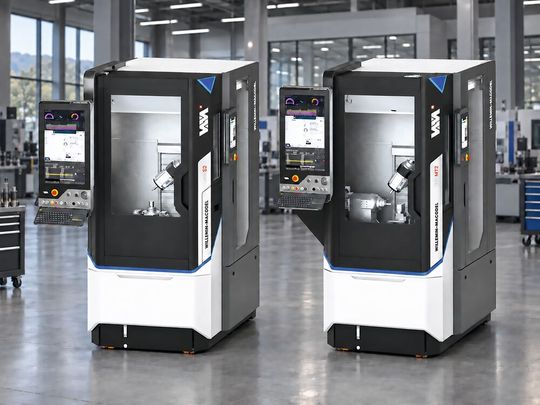
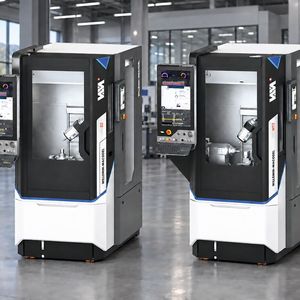
La nouvelle série 80 intègre tout le savoir-faire de Willemin-Macodel, avec une empreinte au sol réduite à seulement 1,4 m².
(Source : Willemin-Macodel)
Ces deux nouveaux centres d'usinage intègrent toutes les fonctions et tout le savoir-faire de Willemin-Macodel : précision, dynamique et stabilité thermique. À première vue, il est difficile de différencier le 808S2 du 808MT2, tant les deux modèles partagent la même base mécanique, un carénage similaire et, surtout, une empreinte au sol réduite à seulement 1,4 m2.
Cette compacité extrême, avec une largeur inférieure à 1 m, était une exigence fixée dès le lancement du projet, en 2024. L'objectif était notamment de permettre le passage de la machine par une porte de 1 mètre de large, facilitant son installation et sa manutention. Mais qui dit compacité ne dit pas compromis. Ces machines offrent d'importantes capacités d'usinage au regard de leurs dimensions tout en intégrant un magasin de grande capacité pouvant accueillir jusqu'à 137 outils.
L'un des problèmes régulièrement rencontrés avec les machines-outils compactes concerne les périphériques, tels que le groupe haute pression pour le liquide de coupe, le groupe de réfrigération de la broche et du bâti ou encore le convoyeur à copeaux. Ces équipements peuvent en effet réduire l'avantage lié à une empreinte au sol limitée.
Pour la série 80, Willemin-Macodel a conçu un bac de liquide de coupe de 80 litres entièrement intégré sous la machine, contribuant ainsi à maintenir l'empreinte au sol à 1,4 m2. Le bac à copeaux, d'une capacité de 50 litres, est quant à lui placé à l'avant, au-dessus du bac de liquide de coupe. L'évacuation des copeaux s'effectue par l'avant. Équipé de fines grilles en inox assurant une filtration à 200 µm, il permet de récupérer facilement les copeaux, un atout particulièrement intéressant lors de l'usinage de métaux précieux. Le circuit d'arrosage basse pression délivre jusqu'à 40 l/min avec un débit variable pilotable par l'opérateur, en option un arrosage haute pression 80 bars est prévu dans l'encombrement machine. Pour des volumes de copeaux plus importants, un convoyeur est disponible en option.
Ces machines ont été conçues dès le départ pour limiter au maximum les besoins énergétiques. La production d'air comprimé représente notamment un important poste de consommation d'énergie. Ici, son utilisation est principalement limitée aux surpressions. Avec la série 80, la majorité des grands consommateurs d'air comprimé ont été supprimés, pour des solutions plus efficientes.
Un important travail a également été mené sur le système hydraulique, utilisé pour le freinage des axes rotatifs ainsi que pour le serrage des outils et des pièces. Willemin-Macodel a ainsi développé, en collaboration avec un partenaire, un groupe hydraulique équipé d'un moteur électrique commandé par un variateur de fréquence. Cette solution permet d'adapter avec précision la vitesse du moteur aux besoins réels, afin de n'assurer son fonctionnement que lorsque cela est nécessaire et de réguler finement la pression hydraulique.
Toutes les données de consommation énergétique sont directement remontées vers ENIO, le nouveau cockpit énergétique, permettant une gestion précise de la consommation électrique de la machine. Avec un objectif d'autonomie de 72 heures de fonctionnement sans intervention humaine, la gestion de l'allumage de la machine, du cycle de chauffe automatique et de la mise en veille en fin de série contribue également à optimiser le temps de mise sous tension et à réduire la consommation d'énergie.
I
Deux centres d'usinage, une base commune
Le principal défi de la série 80 a consisté à développer deux centres d'usinage répondant à des applications distinctes, tout en partageant un maximum de composants. Pour y parvenir, Willemin-Macodel a conçu une cinématique commune, capable de répondre aussi bien aux exigences du 808S2 qu'à celles du 808MT2.
Les deux machines reposent sur une architecture à moteurs linéaires pour les axes principaux et à moteurs couple en prise directe pour les axes rotatifs. Tous les axes fonctionnent en boucle fermée et sont équipés de règles de mesure linéaires et angulaires. La résolution atteint 0,0125 µm sur les axes linéaires et 0,0001° sur les axes rotatifs. La conception symétrique de la cinématique assure une bonne répartition des charges et un comportement thermique optimal. Les structures mobiles ont par ailleurs été allégées au maximum tout en conservant une grande rigidité, un choix qui favorise à la fois la dynamique et la précision d'usinage. La motobroche principale, entièrement développée et assemblée en interne, bénéficie elle aussi de cet allègement des masses mobiles. Son carter fait appel à des matériaux dédiés normalement à l'aéronautique, combinant légèreté et rigidité.
Situation au30.10.2020
Il va de soi que nous traitons vos données personnelles de manière responsable. Si nous recueillons des données personnelles auprès de vous, nous les traitons conformément à la réglementation applicable en matière de protection des données. Vous trouverez des informations détaillées dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte par la présente que Vogel Communications Group AG, Seestrasse 95, CH-8800 Thalwil, y compris toutes les sociétés qui lui sont affiliées (ci-après dénommé : Vogel Communications Group) utilise mon adresse électronique pour m’envoyer des lettres d’information rédactionnelles. Les listes des sociétés associées respectives peuvent être consultées ici.
Le contenu de la lettre d’information s’étend aux produits et services de toutes les entreprises susmentionnées, y compris, par exemple, les revues professionnelles et les livres spécialisés, les événements et les foires commerciales ainsi que les produits et services liés aux événements, les offres et services des médias imprimés et numériques tels que d’autres lettres d’information (rédactionnelles), les concours, les campagnes de promotion, les études de marché dans les domaines en ligne et hors ligne, les portails Web spécialisés et les offres d’apprentissage en ligne. Si mon numéro de téléphone personnel est également recueilli, il peut être utilisé pour la soumission d’offres des produits et services des entreprises susmentionnées et pour des études de marché.
Si je consulte des contenus protégés sur Internet sur les portails du groupe Vogel Communications et de ses sociétés affiliées, je dois m’inscrire avec d’autres données pour pouvoir accéder à ces contenus. En contrepartie de ce libre accès au contenu éditorial, mes données peuvent être utilisées dans le sens de ce consentement aux fins indiquées ici.
Droit de révocation
Je suis conscient que je peux révoquer ce consentement à tout moment pour l’avenir. Ma révocation n’affecte pas la licéité du traitement qui a eu lieu sur la base de mon consentement jusqu’à la révocation. Afin de déclarer ma révocation, je peux utiliser le formulaire de contact disponible sous https://contact.vogel.de. Si je ne souhaite plus recevoir les lettres d’information individuelles auxquelles je me suis abonné, je peux également cliquer sur le lien de désabonnement à la fin du bulletin. De plus amples informations sur mon droit de révocation et son exercice ainsi que sur les conséquences de ma révocation sont disponibles dans la politique de confidentialité, section Lettres d’information éditoriales.
Un travail important a également été réalisé sur la stabilité thermique de la série 80. Les moteurs linéaires, la broche et les éléments du bâti en fonte grise disposent chacun de leur propre circuit de refroidissement, assurant une régulation thermique à 0,1 °C. Cette maîtrise de la température permet de maintenir la géométrie de la machine et les conditions d'usinage aussi stables que possible, notamment lors des opérations exigeant un haut niveau de précision et de répétabilité.
La conception commune se retrouve également dans la gestion des outils. Les deux centres disposent d'un magasin offrant 74 positions en configuration standard, avec une capacité pouvant atteindre 137 outils HSK-A25. Celui-ci peut également accueillir des pièces ou des systèmes de serrage, offrant ainsi à l'utilisateur la possibilité d'adapter son contenu en fonction de ses besoins. Le changement d'outil s'effectue en moins de cinq secondes de copeau à copeau. Le magasin accepte des outils jusqu'à 35 mm de diamètre, voire 70 mm lorsque les emplacements adjacents sont libres, pour un poids maximal de 1 kg par outil.
La gestion des emplacements est automatisée afin de réduire les temps de changement lorsque les cycles d'usinage sont très courts. Le système peut notamment réattribuer les positions en fonction de l'ordre d'utilisation des outils. Une barrière laser permet de contrôler le bris d'outils et, au besoin, de le remplacer par un outil jumeau présent dans le magasin. Enfin, l'écran de contrôle du magasin peut être installé à droite ou à gauche, tout comme l'ouverture de la porte, afin d'adapter la configuration à l'implantation de la machine dans l'atelier.
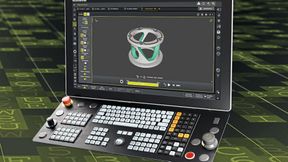
La commande numérique Fanuc 31i-B5, commune aux deux modèles, dispose d'un écran tactile de grande taille permettant d'afficher de nombreuses données.
Une solution FAO basée sur Mastercam fournie par Jinfo SA
Infos
Les cinématiques des deux machines ont rapidement été transmises à Jinfo afin de créer les jumeaux numériques qui servent de base au développement des post-processeurs. Les nouvelles fonctions et les nouveaux cycles d'usinage ont également été intégrés dès les premières étapes du projet. Les opérations spécifiques à certains métiers, notamment celles dédiées à l'horlogerie, sont également prises en compte pour les deux modèles.
Jinfo travaille actuellement sur les premières versions des post-processeurs et effectue leur mise au point sur site, en collaboration avec les équipes de Willemin-Macodel. Des post-processeurs fonctionnels sont désormais disponibles et doivent encore être validés chez le constructeur avant les premiers essais clients.
« Notre rôle est d'assister et d'accompagner les essais clients en mettant à disposition des collaborateurs capables de valider la programmation des pièces et, au besoin, d'apporter des modifications au post-processeur », explique Olivier Bendit, directeur commercial chez Jinfo SA. Cette phase d'accompagnement se poursuivra jusqu'à la fin de l'année.
Cette collaboration s'inscrit également dans la volonté de Willemin-Macodel de privilégier, lorsque cela est possible, des partenaires locaux. La proximité géographique facilite les interventions rapides et les ajustements nécessaires, particulièrement nombreux durant les phases de développement.
La collaboration avec Willemin-Macodel a également permis à Jinfo de suivre le développement de la série 80 dès ses premières étapes. « Nous sommes très heureux et très fiers d'avoir été choisis pour ce projet. Pouvoir suivre la conception de nouvelles machines et être intégrés aussi rapidement au processus est assez rare », souligne Olivier Bendit.
808S2 : 5 axes simultanés et tournage
Le centre d'usinage 808S2 est destiné à la réalisation de pièces complexes en 5 axes simultanés, avec une vitesse d'avance pouvant atteindre 60 m/min. Sa cinématique associe un diviseur vertical faisant également office de broche de tournage jusqu'à 6000 tr/min et une tête pivotant de - 120° à + 120°. Les courses de 370 mm en X, 120 mm en Y et 210 mm en Z permettent d'usiner des pièces jusqu'à 120 mm au cube, avec des exigences élevées en matière de précision et de qualité d'état de surface.
La broche de fraisage atteint 42 000 tr/min en standard et 60 000 tr/min en option. Elle délivre un couple de 3 Nm en fonctionnement continu de 0 à 27 000 tr/min.
Le 808S2 est particulièrement adapté à l'usinage de pièces complexes en lopin, où sa dynamique et sa capacité à combiner fraisage et tournage permettent de réaliser une large variété d'opérations d'usinage.
808MT2 : le multi-process pensé pour la productivité
La principale différence par rapport au 808S2 réside dans sa cinématique. Le 808MT2 est conçu pour l'usinage multi-opérations, avec une broche de tournage horizontale permettant de travailler à partir de barres ou en pièce à pièce. Sa course en X de 250 mm et son passage de barre de 27 mm le destinent à la fabrication de pièces plus petites dans des conditions optimales. La broche de tournage équipée d'un cône A3 atteint 10 000 tr/min et développe un couple continu de 18,1 Nm. La broche de fraisage reste commune aux deux modèles.
Une autre différence notable est la présence d'une unité de reprise à deux positions, verticale et horizontale, intégrant un étau à serrage hydraulique ou pneumatique. Ce système de reprise est installé sur l'axe X', coplanaire à l'axe X principal, ce qui simplifie la cinématique et permet l'utilisation d'une base commune aux deux modèles.
Le 808MT2 est particulièrement adapté à l'usinage de pièces complexes de haute précision à partir de barres ou en pièce à pièce, où sa capacité à combiner tournage et fraisage offre une grande polyvalence pour les opérations d'usinage.
Une configuration 100 % personnalisable
L'une des grandes forces des machines de Willemin-Macodel réside dans leur haut niveau de personnalisation. De nombreuses options et équipements sont disponibles, parmi lesquels un palpeur d'outils mécanique ou laser, un palpeur pièce, l'arrosage par le centre de la broche, un groupe de froid, un système d'aspiration des vapeurs d'huile ou encore un système anti-incendie.
C'est surtout au niveau de l'automatisation que les possibilités de configuration sont particulièrement étendues, qu'il s'agisse de l'aménagement du magasin pour y intégrer des pièces et des palettes ou de l'ajout de systèmes externes, tels que le robot collaboratif mobile compact RCX-100U.
Un projet ambitieux et un défi technique
Dans les ateliers, l'espace disponible manque souvent, ce qui renforce la demande pour des machines toujours plus compactes. C'est sur ce constat qu'est née la série 80. Le principal défi consistait à réduire l'empreinte au sol sans compromettre les capacités d'usinage. Willemin-Macodel s'est fixé pour objectif de concevoir une machine aussi compacte que possible, avec l'ensemble des agrégats intégrés et une surface au sol limitée à 1,4 m2. Une telle compacité, associée à des capacités d'usinage aussi importantes, est devenue la norme pour Willemin-Macodel. La production en série débutera en 2027 et les premières livraisons sont prévues au début de l'année.
Dans la continuité du savoir-faire de l'entreprise jurassienne, la série 80 associe précision, dynamique élevée, stabilité thermique et haut niveau de personnalisation, tout en offrant d'importantes capacités d'usinage dans un volume réduit.